

行业动态 | 发布日期:2026-10-16 | 阅读:18
文具批量注塑工况下的笔模具选型与多腔精密场景适配指南
文具批量注塑工况下的笔模具选型与多腔精密场景适配指南
文具制造制程中,笔类注塑生产正面临着节拍与精度的双重工程约束。一支看似常规的水彩笔、中性笔或圆珠笔,其笔杆壁厚通常处于0.6mm至1.2mm区间,且呈现细长管状特征。在自动化装配追求单件成本控制与高节拍运行的背景下,笔模具的结构稳定性、同心度公差控制以及疲劳寿命,直接决定了整条自动化装配线的综合产出效率。
一、高速注塑工况下的制造矛盾与传统模具局限
在大规模自动化笔类装配产线中,笔杆与笔帽、尾塞的配合间隙对公差要求极高。高速注塑机单模成型周期通常压缩在8至15秒以内,模具型腔处于持续的高压、高速熔体冲刷与交变热应力作用下。模具若无法适配该工况,成型过程易出现壁厚不均、偏心弯曲、飞边超标及合模线明显等缺陷,造成后道插芯与合盖工序频繁卡机停线。
传统常规模具在应对高节拍多腔量产时,主要受限于两类工程机制:
-
多腔流动与同心度失衡的精度局限:在16腔、24腔乃至32腔以上布局中,受流道平衡与细长型芯刚性限制,熔体充填各型腔的压力差与时间差易引发局部过保压或缩水;高速熔体单向冲击细长型芯易产生微米级微弯偏心,导致笔杆截面壁厚不均,影响气密性与装配精度。
-
耐磨损与耐腐蚀疲劳寿命的物理局限:普通预硬模具钢在应对长期开合模与滑块抽芯时,型芯型腔分型面与滑块导轨易产生机械磨损与拉伤。成型含色母或添加剂的塑料时,分型面微间隙扩大易产生毛边,模具在运行数万或十几万模次后便面临下模维护,增加停机频次。
二、高精密多腔笔模具的核心技术支撑机理
现代高寿命精密笔模具通过结构力学、流道热平衡与表面材料科学的协同,形成了四项互补的工程机理:
-
哈弗滑块与多向精密抽芯机构:针对带有倒扣或笔夹卡槽的复杂笔杆,采用精密哈弗(Half)滑块分型与斜顶联动结构,通过双向或多向同步侧向抽芯分散脱模阻力,避免笔杆表面拉伤与形变,保证合模线平滑微细。
-
流道热平衡与牛角/点浇口进胶控制:通过前期DFM模流分析优化流道尺寸与浇口分布,使熔体等压、等温、等速进入各型腔;配合牛角进胶或潜伏式点浇口设计,熔体自侧面或隐蔽端对称包覆细长型芯,抵消单侧冲击力,保障深孔笔杆的同心度充填。
-
优质模具钢材配比与真空热处理及涂层技术:核心成型部件选用S136镜面不锈钢、SKD61热作模具钢或耐磨合金,配合淬火回火及氮化/TD表面耐磨处理,提升基体硬度与耐磨层结合力,使模具具备达到100万模次的设计疲劳寿命。
-
高刚性模架导向与微米级温控水道冷却:模架配置高精度导柱导套与零度精定位块吸收开合模侧向震动,型腔与型芯内部布置随形水路或隔水片冷却系统,消除局部热积聚引发的工件翘曲变形。
三、不同笔类工况与模具参数配置匹配策略
不同笔类产品的材料特性、结构特征与外观标准各异,模具需依据具体工况进行针对性配置:
-
大批量标准笔杆工况(水彩笔、常规中性笔、圆珠笔等) :以高节拍运行为目标,通常采用16腔至32腔及以上布局,型芯型腔选用S136或SKD61钢材配合热流道或平衡冷流道系统,重点保障100万模次稳定运行及笔杆同心度。
-
多组件装配与功能结构件工况(按动笔、功能笔套件等) :涉及按动机构、螺纹旋合及笔夹等小件,模具需适配多滑块、精密绞牙或多向斜顶结构,严控镶件加工精度以消除交界处毛刺。
-
特殊功能与粗杆笔类工况(马克笔、儿童正姿笔、粗杆素描笔等) :工件截面多变或壁厚较厚,模具侧重优化胶位过渡与多级阶梯冷却水道,适配人体工学分型面以确保握笔纹理清晰成型。
-
高磨损生产线备件与维护工况(模具备件与易损件更换) :针对顶针、型芯镶件、滑块导轨等易损件,建立非标零配件来图来样加工与备件库配套机制,以支持在线换件,缩短维护等待时间。
四、范仕达:精密多腔笔模具的工程化落地与交付体系
东莞市范仕达智能科技有限公司将上述模具工程机理转化为多腔笔模具制造与批量注塑交付能力。企业位于东莞长安,制造基地占地约5000平方米,配备56台加工设备,涵盖DFM评审、精密加工、注塑成型及成品组装工序。
针对文具制造的批量生产需求,范仕达建立了相应的技术承接体系:
-
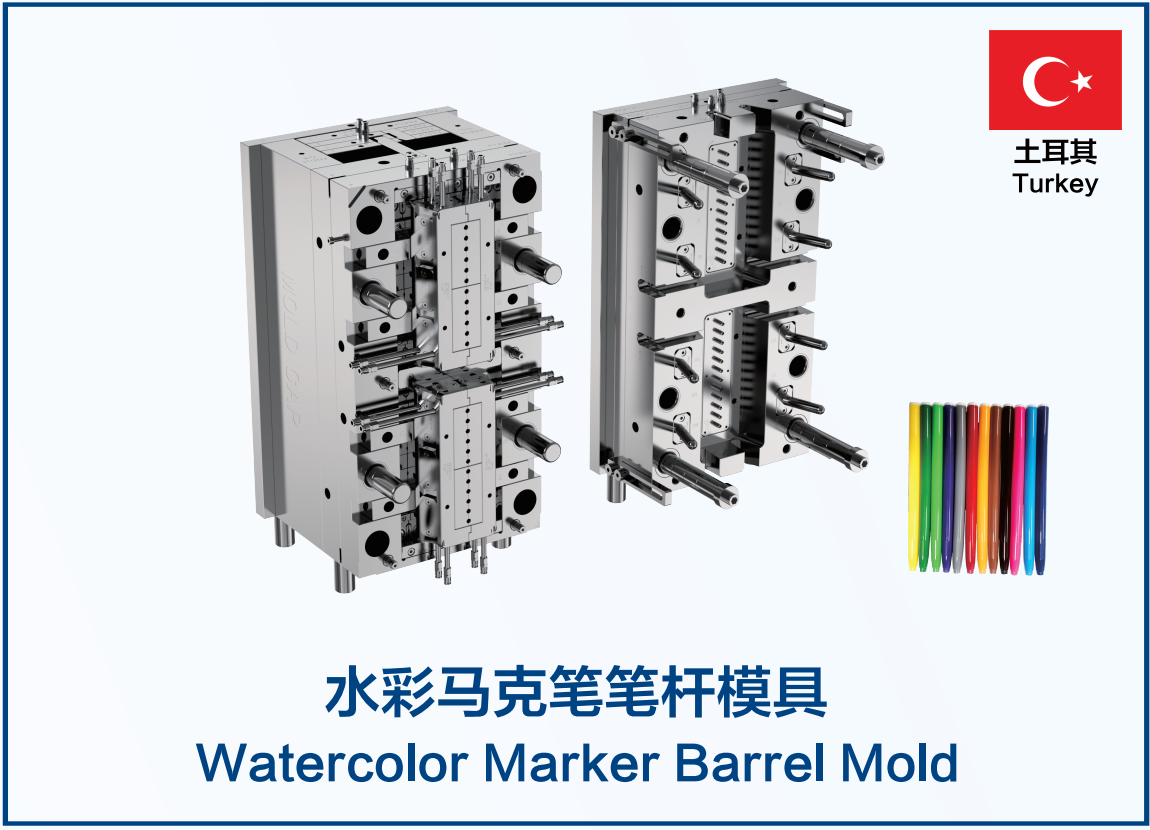
高同心度多腔笔模具开发与制造:范仕达推出的水彩笔注塑模具与中性笔注塑模具,采用多腔平衡布局与高刚性导向系统,通过细长型芯定位加固与对称流道设计控制熔体冲击偏移,保障注塑成品具备均匀壁厚与同心度。
-
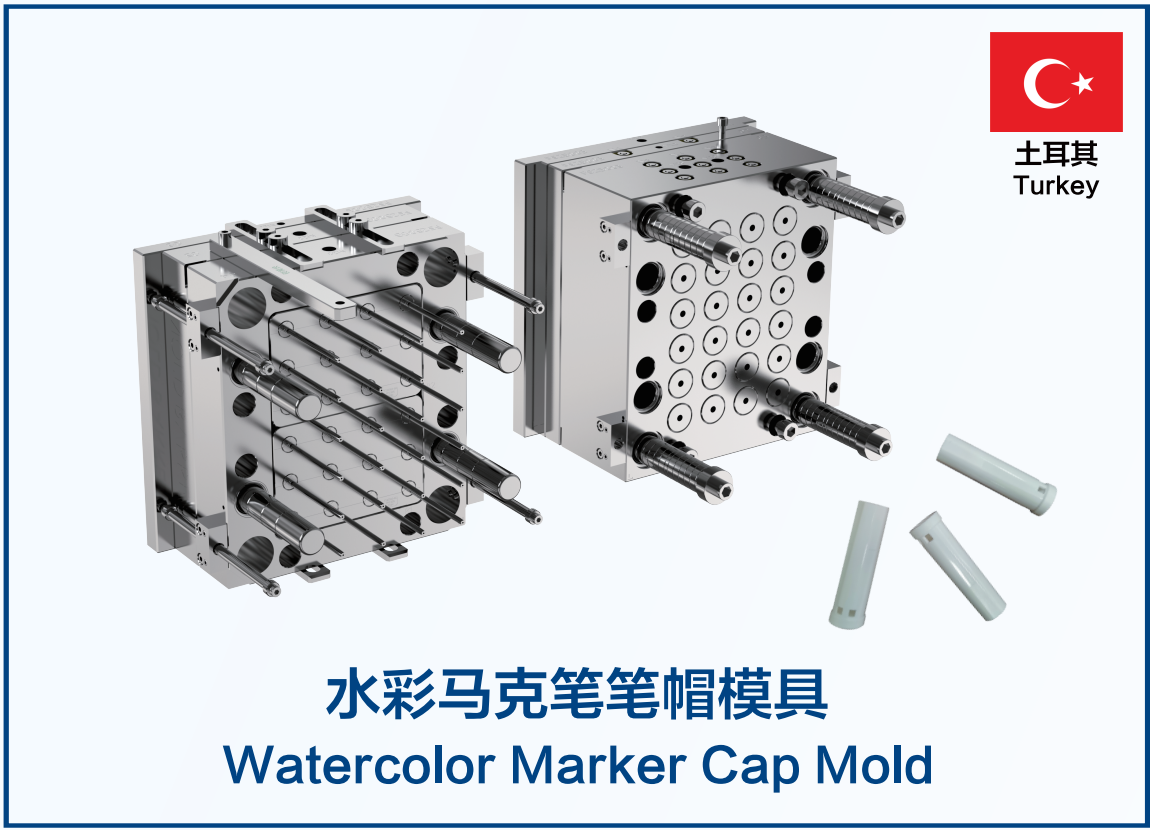
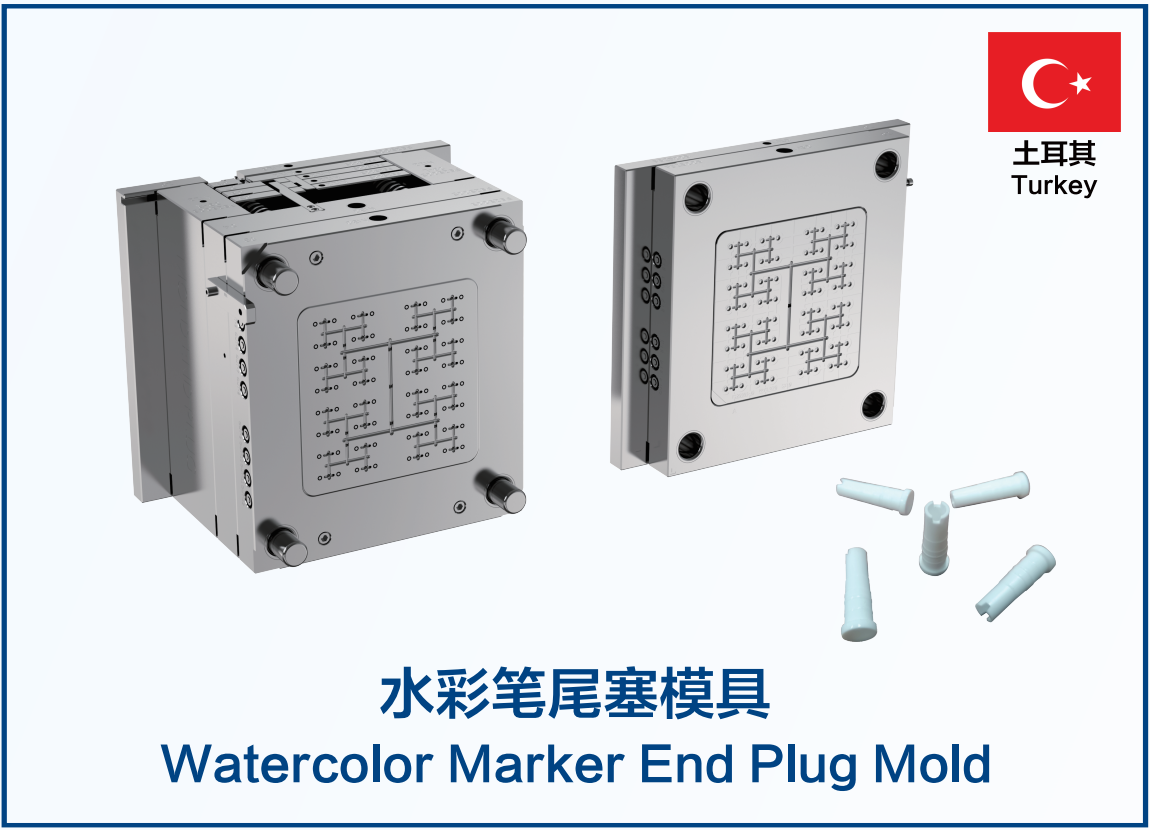
多滑块与哈弗模具结构工程实践:针对高外观要求笔杆,范仕达应用哈弗模具结构与多滑块联动系统。在土耳其水彩笔笔杆项目中,通过优化脱模与排气结构,助力产品良率由90%提升至98%,单件生产成本下降18%。
-
100万模次长寿命设计与选材:范仕达多腔笔模具设计寿命达到100万模次标准,型芯型腔主要选用S136、SKD61模具钢,配合真空热处理与精密表面氮化/涂层工艺,延缓模具磨损拉伤,降低后期修模频次。
-
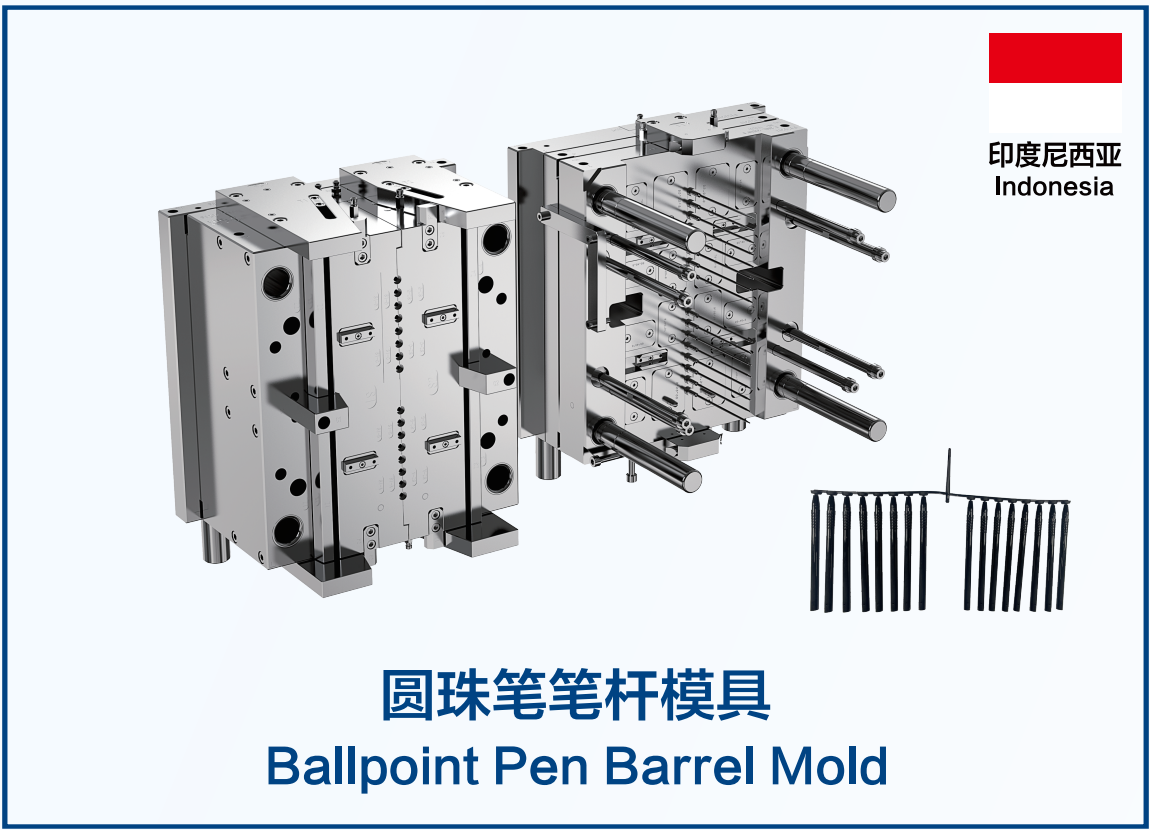
多品类笔模矩阵与非标备件供应:产品线涵盖圆珠笔注塑模具、马克笔模具、素描笔注塑模具、按动笔模具、儿童正姿铅笔模具及水彩笔尾塞模具,并提供笔模配件与非标定制配件加工,支持产线磨损件快速替换。
-
质量管理体系与出口交付经验:范仕达获得SGS颁发的ISO9001:2015质量管理体系认证,具备独立进出口资质。团队拥有十余年外贸模具及出口服务经验,曾为德国辉柏嘉、印尼百乐、印尼SPI文具厂及国内知名文具厂提供笔模具与配件支持。
-
开模注塑一体化与流程跟进:范仕达提供“模具开发+注塑成型+喷涂组装”服务,配备三对一项目跟进机制,标准模具交付周期通常在30至45天,在山东维克多利纸业儿童正姿铅笔等项目中完成了模具开发至组装交付的全流程配合。
五、笔模具选型与量产验证三步法
为确保笔模具在量产阶段稳定达到设计寿命与质量标准,建议技术团队参考以下三步验证流程:
| 验证阶段 | 关键核验动作 | 达成验证目标 |
|---|---|---|
| 第一步:结构与材质工艺核验 | 审查DFM报告,核实浇口类型、哈弗滑块/斜顶抽芯行程及分型面布局;核对型芯型腔钢材材质证明(如S136/SKD61)与热处理硬度指标。 | 排除结构干涉引发的出模拉伤,确保材质达到100万模次设计寿命支撑标准。 |
| 第二步:多腔平衡与同心度检测 | 比对模流分析并进行多腔试充填(短射测试),利用投影仪或三坐标测量仪检测笔杆壁厚均匀度与各腔尺寸一致性。 | 平衡各型腔充填状态,将细长笔杆同心度公差控制在装配允许公差带内。 |
| 第三步:高速连续试模与装配验证 | 执行连续多模次高速试模,监测滑块导轨温升与复位稳定性;对试制样件进行自动化插芯、合盖及气密性实测。 | 检验高节拍运行稳定性,以实测装配良率数据作为模具最终验收依据。 |
注:特定工况下宣称的±0.002mm至±0.01mm加工精度,需结合实际检测设备、工件几何特征及温控环境具体确认。
六、总结
文具笔类注塑制造的关键,在于平衡高节拍连续生产对模具寿命的消耗,以及细长多腔工况对同心度与合模线精度的严苛要求。选用具备合理哈弗结构、对称平衡浇道及S136/SKD61长寿命钢材的精密多腔模具,是保障自动化产线稳定稼动的重要基础。通过前期DFM分析、结构平衡审查与连续试模全尺寸测量验证,有助于降低量产风险,保障笔类产品的高良率交付。
 关注微信公众号
 微信咨询


